Die Fabrik der Zukunft
Inspirationen für Produktion und Logistik von morgen
Ein Podcast zum Inspirieren
Die Fabrik von heute ist im Wandel. Doch wohin gehen die Transformationsprozesse? Tobias Herwig, Business Unit Manager Factory Design bei io, bringt Licht ins Dunkel: Auf seinem Podcast Fabrik der Zukunft spürt er cleveren Konzepten, smarten Technologien und kühnen Ideen nach, die die Produktionsbedingungen von morgen prägen. Seit Februar 2021 unterhält er sich wöchentlich mit Werkleitern, Fabrikplanern, Produktionsmanagern und anderen spannenden Persönlichkeiten. Er diskutiert mit ihnen über Zukunftsvisionen, Best Practises und den Mut, den es braucht, um die nächste industrielle Revolution zu meistern.
Hier gibt es den Podcast erstmals zum Nachlesen – mit der Transkription der Folge #041, in der sich Tobias Herwig mit Hendrik Schellmann, Senior Director Corporate Production Systems bei Claas, über die Transformation eines alten Traktorenwerks in Le Mans austauscht.
Das Werk in Le Mans ist wirklich traditionsreich. Claas hat es 2003 von Renault übernommen, die Strukturen sind schon 80 Jahre alt. Wie war das Werk vor dem Umbau? Welche Herausforderungen gab es?
Ein Werk mit so alten Hallenstrukturen wird über die Jahre im Innenbereich immer dunkler. Wir hatten dort eine gewachsene Montagelinie mit sehr unterschiedlichen Fördersystemen. In Summe waren vier verschiedene Fördersysteme im Einsatz, zwischen denen die Traktoren immer wieder aufwendig umgesetzt werden mussten. Eine effiziente Fertigung von hochkomplexen Traktoren mit einer großen technischen Bandbreite war dort kaum noch möglich. Die logistischen Anforderungen sind durch die breitere Modellpalette bei Traktoren aufgrund der Vielfalt an Varianten und der Anzahl an Teilen sowie der höheren Gewichte auch sehr stark gewachsen. Es waren neue Logistikkonzepte erforderlich, um die Linien richtig zu versorgen und die Mitarbeiter effizient montieren zu lassen. Die Montagelinie musste komplett neu strukturiert werden. Dies wurde in den letzten Jahren durchgeführt.
Wurde in den drei Jahren Umbau durchgehend weiter produziert? Oder wie lange waren die Phasen, in denen auch mal die Produktion stand?
Klassischerweise steht bei uns in der Landtechnik im Sommer die Produktion für einige Tage. Im Werk in Frankreich sind das in der Regel vier Wochen im August. Diese Zeit haben wir für den Umbau intensiv genutzt. In den übrigen Zeiten haben wir eigentlich permanent neben den Umbauarbeiten weiter produziert. Das ist dann auch manchmal unter sehr widrigen Umständen passiert. Mit Back-up-Lösungen konnten wir gewisse Defizite gut überbrücken. Letztendlich haben wir durch den Umbau keine Produktionskapazitäten gegenüber einem normalen Jahr verloren.
Sie haben beschrieben, dass es viele verschiedene Fördersysteme gab. Wie bewegt sich jetzt das Produkt durch die Produktion?
Wir haben tatsächlich wieder verschiedene Fördersysteme, die allerdings deutlich besser strukturiert und aufeinander abgestimmt sind.
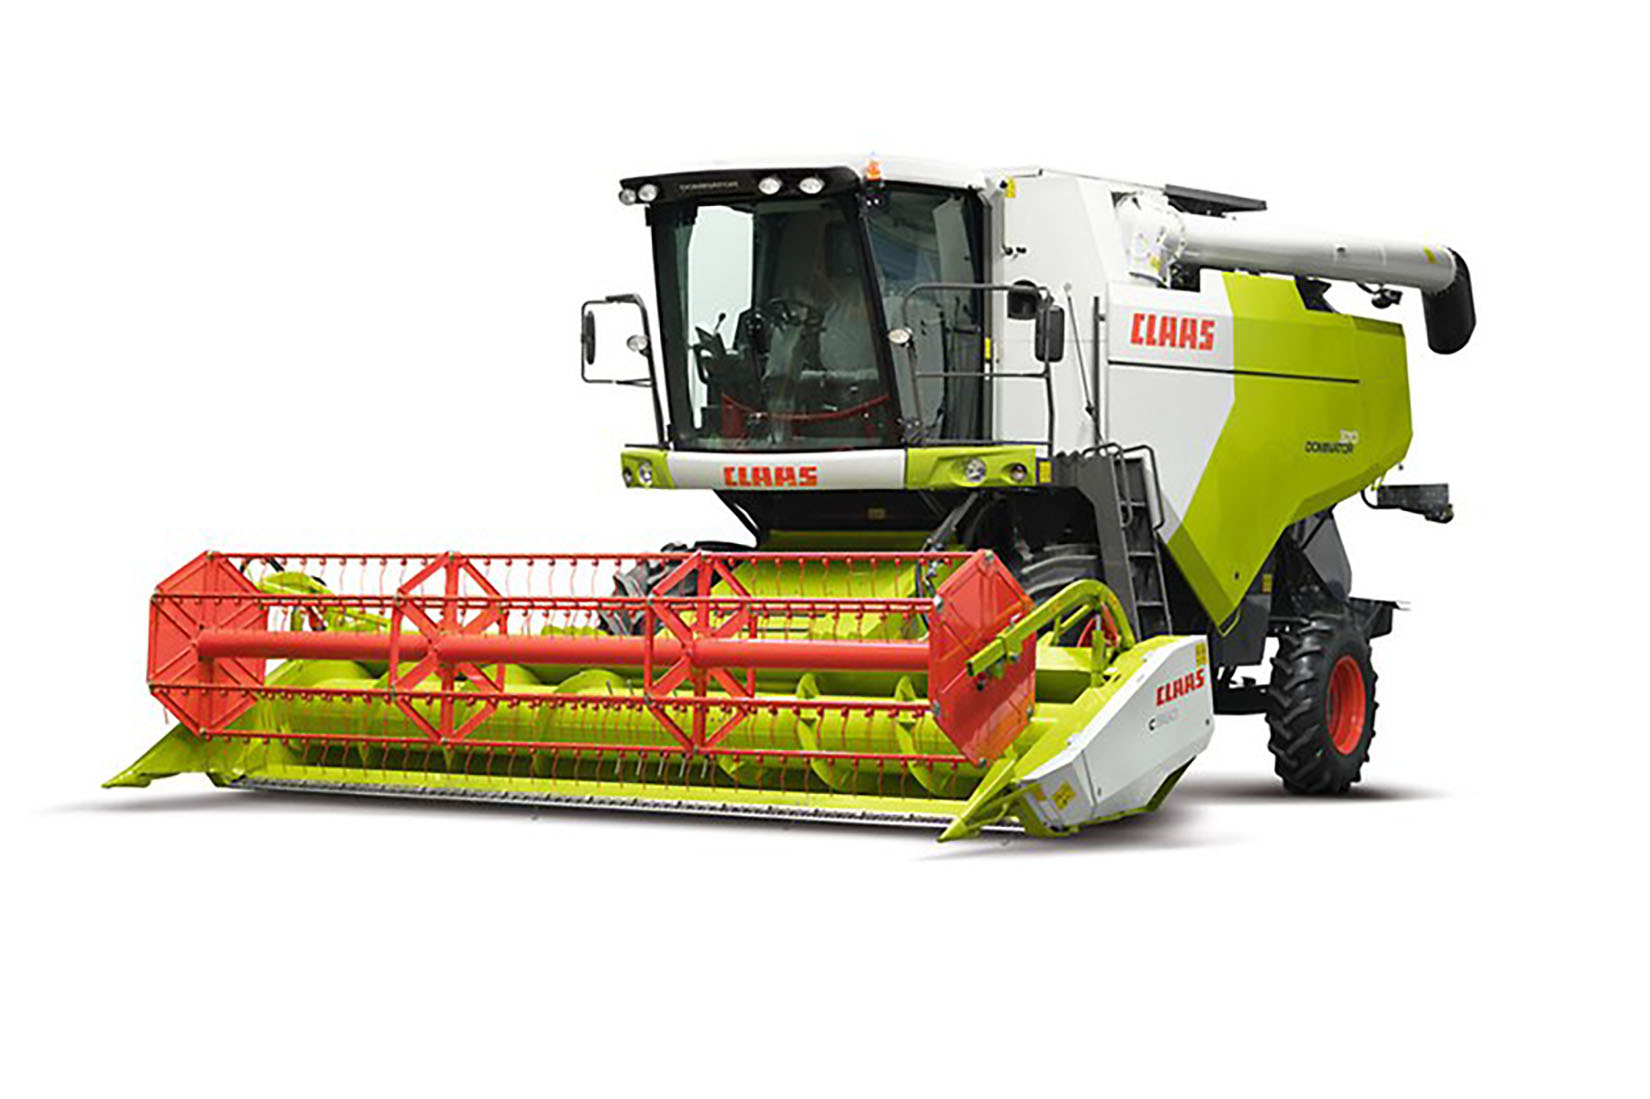
Ernte gut, alles gut: Claas zählt zu den größten Herstellern von Landmaschinen der Welt.
Es gibt ein eigenes Fördersystem für die Motor- und Achsenmontage sowie für Arbeiten unterhalb des Traktors. Basierend auf diesem System werden die Traktor- Grundkörper für den Lackierprozess auf- und wieder abgehängt. Der Hauptteil der Montagelinie wird mit einem fahrerlosen Transportsystem (AGV) durchgeführt. Dadurch haben wir eine sehr hohe Flexibilität in der Wegführung. Bei künftigen Prozessänderungen ist es viel einfacher als früher, die Wegführung zu verändern und die Montagelinie zu verlängern oder zu verkürzen. Zukünftig ist vielleicht auch eine flexible Verkettung möglich, sodass Fahrzeuge aus- und eingeschleust werden können.
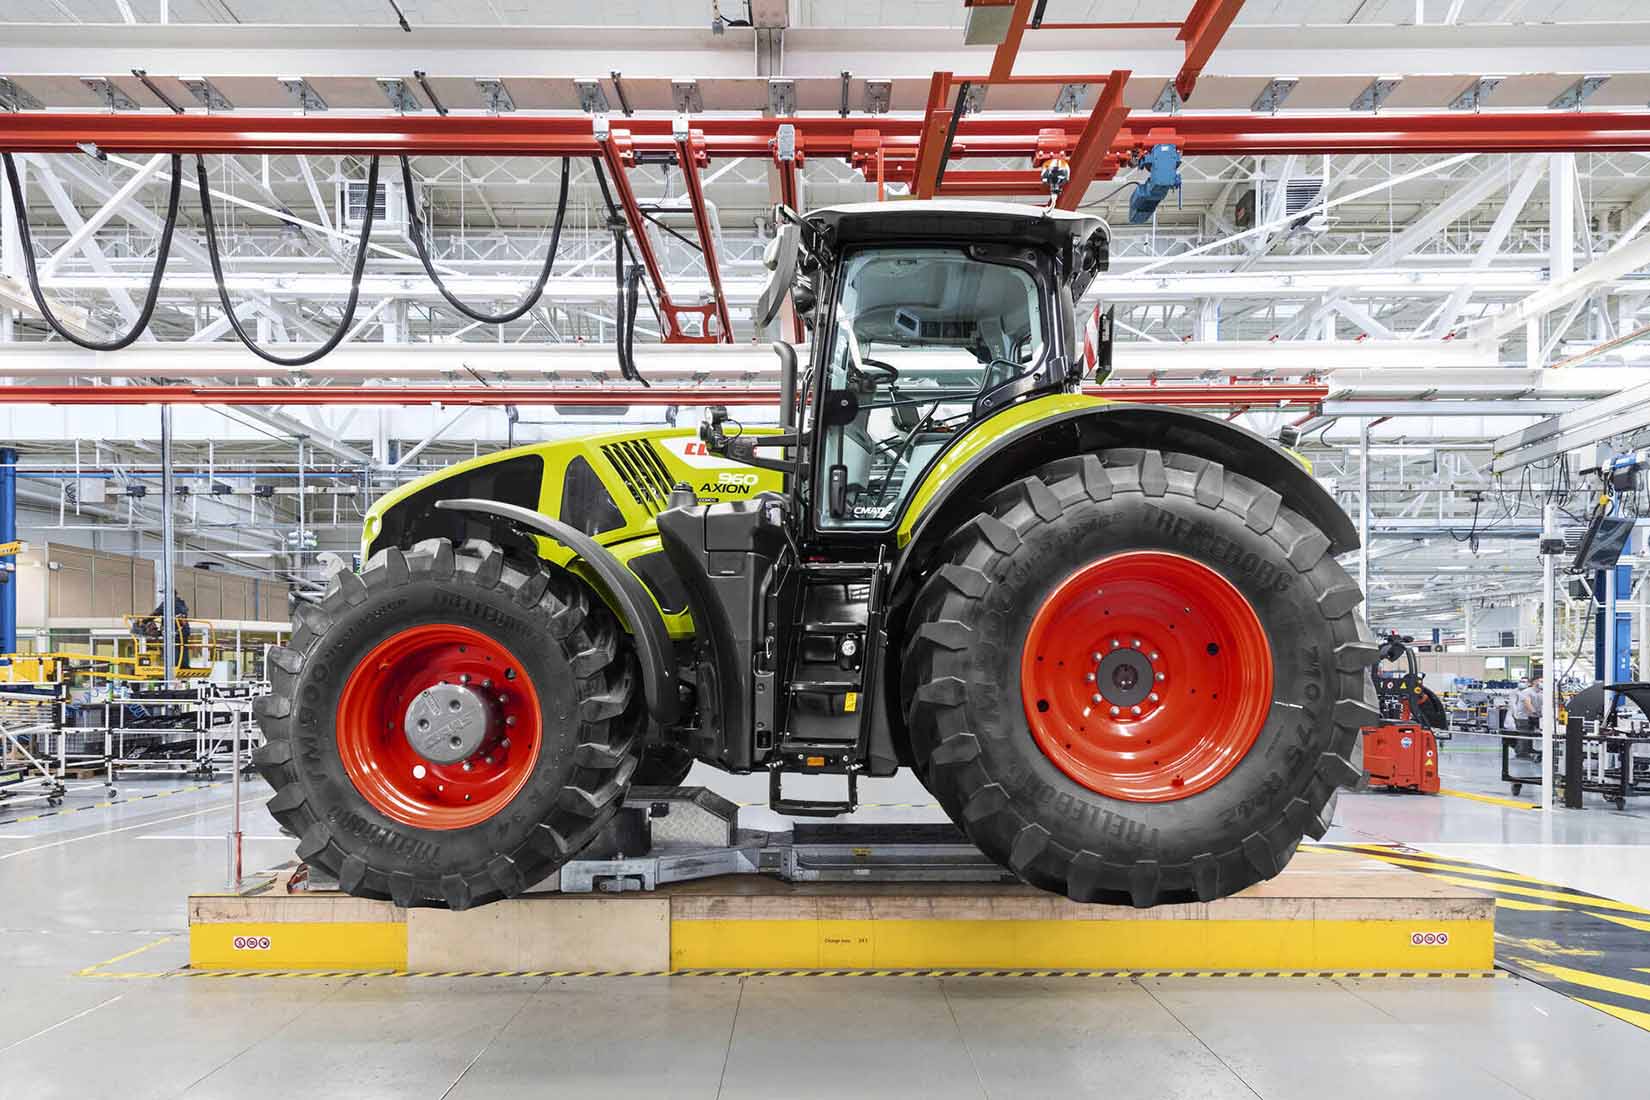
Glänzend: Das 80 Jahre alte Claas- Werk in Le Mans strahlt im Zeichen moderner Automatisierung.
Wie sieht der Materialfluss mit Blick auf die Anlieferung der Teile aus? Ist er automatisiert oder werden klassische Routenzüge eingesetzt? Gibt es da in Zukunft noch Potenzial?
Sicherlich gibt es da noch Potenzial. Heute sind die Supermarktlager direkt neben der Montagelinie. Die Kommissionierung wird also nah an der Montagelinie durchgeführt und die Kommissionierwägen werden in der Regel von Hand an die Montagelinie gebracht. Dort wo das nicht möglich ist, machen wir das in der Regel mit Routenzügen. Der Materialnachschub geschieht über Routenzüge, für sehr großes Material teilweise auch per Stapler. Ein Beispiel dafür ist die Bereitstellung von Reifen. Reifen werden just in sequence von einem Zulieferer ans Werk geliefert, außerhalb des Werkes auf Trailern bereitgestellt und von Staplern vor die Halle gefahren. Dort werden sie mit einem AGV – hier als fahrerloser Stapler – aufgenommen und an den Arbeitsplatz gebracht, sodass sie erstens einen sehr effizienten und automatisierten Transport innerhalb des Werkes haben und zweitens vermeiden, dass sie den Dreck von draußen in die Produktion einschleppen.
Gibt es Ansätze, Anwendungsfälle für eine menschenleere Fabrik zu validieren beziehungsweise zu prüfen, welche Montageschritte in so einer Endmontage sich vielleicht automatisieren lassen?
Für uns ist klar: Die Fabrik der Zukunft ist bei uns nicht menschenleer. Vielmehr ist der Mensch der Mittelpunkt der Fabrik. Wir finden immer wieder Fälle, die sich für eine Automatisierung lohnen.
Ich sehe in der Endmontage aber erst einmal keine Arbeitsstation, an der am Ende nur Roboter tätig sind. Tendenziell sehen wir die Automatisierung eher in Vormontagebereichen, in Form von CO-Bots oder um die Automatisierung auch ohne einen großen Schutzzaun voranzubringen. Wir versuchen natürlich, dem Mitarbeiter unangenehme, schwere Tätigkeiten aus der Hand zu nehmen. Da liegt die Lösung aber oft in der Mechanisierung oder der Teilautomatisierung.
Konzepte wie die Matrix-Produktion oder flexible Zellenfertigung können gerade Fabriken für komplexe Produkte mit einer hohen Varianz komplett verändern. Geben Sie diesen Konzepten eine Chance, wenn man fünf bis zehn Jahre in die Zukunft schaut?
So ganz glaube ich nicht an die Vision der Matrix-Produktion – weil ich mir schwer vorstellen kann, wie man eine solche Fabrik austaktet, um eine gleichmäßige Belastung auf den Arbeitsstationen zu bekommen. Ich behaupte, es gibt zwei Optimierungs-Möglichkeiten: Ich kann entweder die Auslastung in den Stationen weitestgehend optimieren.
Dann gerät aber irgendwann meine Warteschlange außer Kontrolle. Oder ich optimiere die Warteschlange. Dann aber kann ich meine Stationen nicht mehr gleichmäßig auslasten. Beides gleichzeitig zu optimieren halte ich nach wie vor für schwierig.
In unserem Finishing-Bereich machen wir dennoch einen kleinen Schritt in diese Richtung: Hier halten wir zwar die Taktzeit konstant, aber Traktoren mit geringerem Arbeitsumfang können den Bereich schneller wieder verlassen als solche mit höherem Zeitbedarf. Dies ist zwar nicht ganz so dynamisch wie bei der Matrix-Montage, aber wir ändern zumindest die Reihenfolge der Produkte. Um es zusammenzufassen: Die Matrix-Montage bleibt während der nächsten zehn Jahre noch eine Vision. Aber ich glaube, dass diese Vision uns Dinge lehren kann, die uns auf den Weg der Matrix-Produktion bringen, ohne uns ganz von der klassischen Linie zu lösen.